

¿El acero para herramientas SKD6 es fácil de mecanizar?
Como proveedor de acero para herramientas SKD6, he recibido numerosas consultas sobre su maquinabilidad. En esta publicación de blog, profundizaré en los factores que afectan la maquinabilidad del acero para herramientas SKD6 y compartiré ideas basadas en mi experiencia en la industria.

Comprensión del acero para herramientas SKD6
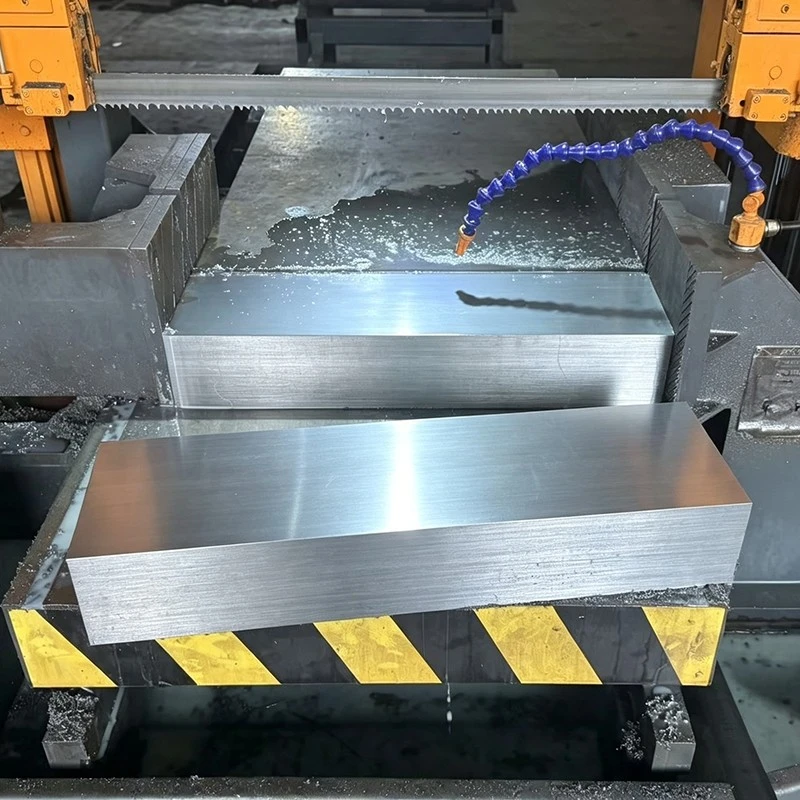
El acero para herramientas SKD6 es un tipo deAcero para trabajo en calienteconocido por su excelente dureza en caliente, resistencia al desgaste y tenacidad. Estas propiedades lo hacen adecuado para diversas aplicaciones, incluidas matrices de forjado en caliente, matrices de extrusión y herramientas de estampado en caliente. Sin embargo, estas mismas características también pueden plantear desafíos a la hora de mecanizar.
Factores que afectan la maquinabilidad del acero para herramientas SKD6
1. Dureza
Uno de los principales factores que influyen en la maquinabilidad del acero para herramientas SKD6 es su dureza. El acero para herramientas SKD6 suele tener un alto nivel de dureza, lo que puede provocar un mayor desgaste de la herramienta y velocidades de corte más lentas durante el mecanizado. La dureza del acero está determinada por su composición química y el proceso de tratamiento térmico al que se somete. Un mayor contenido de carbono y aleaciones generalmente da como resultado una mayor dureza, lo que a su vez hace que el acero sea más difícil de mecanizar.
2. Contenido de carburo
El acero para herramientas SKD6 contiene una cantidad significativa de carburos, que son partículas duras y resistentes al desgaste. Si bien estos carburos contribuyen al excelente rendimiento del acero en aplicaciones de alta temperatura, también pueden causar problemas durante el mecanizado. Los carburos pueden ser abrasivos y provocar un desgaste excesivo de la herramienta, especialmente cuando se utilizan herramientas de corte convencionales. Además, la presencia de carburos puede provocar la rotura de la viruta y un acabado superficial deficiente.
3. Generación de calor
Durante el mecanizado, se genera calor debido a la fricción entre la herramienta de corte y la pieza de trabajo. La alta dureza y conductividad térmica del acero para herramientas SKD6 pueden hacer que el calor se acumule rápidamente, lo que provoca un sobrecalentamiento de la herramienta y un desgaste prematuro. Esto puede resultar en una reducción de la vida útil de la herramienta y un aumento de los costos de producción. Para mitigar los efectos de la generación de calor, es fundamental utilizar fluidos de corte y parámetros de mecanizado adecuados.
4. Parámetros de mecanizado
La elección de los parámetros de mecanizado, como la velocidad de corte, el avance y la profundidad de corte, puede tener un impacto significativo en la maquinabilidad del acero para herramientas SKD6. Es necesario seleccionar cuidadosamente los parámetros de mecanizado óptimos para equilibrar la necesidad de productividad con el requisito de minimizar el desgaste de la herramienta y garantizar un buen acabado superficial. Por ejemplo, utilizar una velocidad de corte más baja y una velocidad de avance más alta puede ayudar a reducir la generación de calor y el desgaste de la herramienta.
Estrategias para mecanizar acero para herramientas SKD6
1. Uso de herramientas de corte adecuadas
Seleccionar las herramientas de corte adecuadas es crucial para mecanizar acero para herramientas SKD6. A menudo se prefieren las herramientas de corte de carburo debido a su alta dureza y resistencia al desgaste. Las herramientas de carburo recubiertas, como aquellas con un recubrimiento de nitruro de titanio (TiN) o nitruro de titanio y aluminio (TiAlN), pueden proporcionar un rendimiento aún mejor al reducir la fricción y la generación de calor. Además, el uso de herramientas con un filo afilado y una geometría adecuada puede ayudar a mejorar el control de la viruta y reducir el desgaste de la herramienta.
2. Tratamiento térmico adecuado
El tratamiento térmico puede afectar significativamente la maquinabilidad del acero para herramientas SKD6. Recocer el acero antes del mecanizado puede reducir su dureza y mejorar su maquinabilidad. El recocido implica calentar el acero a una temperatura específica y luego enfriarlo lentamente para aliviar las tensiones internas y refinar la estructura del grano. Después del mecanizado, el acero se puede endurecer y revenir para lograr las propiedades mecánicas deseadas.
3. Aplicación de fluidos de corte
Los fluidos de corte desempeñan un papel vital en el mecanizado del acero para herramientas SKD6. Ayudan a reducir la generación de calor, lubrican la herramienta de corte y eliminan las virutas. Los fluidos de corte solubles en agua se utilizan comúnmente para mecanizar acero para herramientas SKD6. Estos fluidos pueden enfriar efectivamente la zona de corte y prevenir la formación de filos acumulados, lo que puede causar un acabado superficial deficiente y daños a la herramienta.
4. Optimización de los parámetros de mecanizado
La optimización de los parámetros de mecanizado es esencial para lograr un mecanizado eficiente y de alta calidad del acero para herramientas SKD6. Esto puede requerir algo de prueba y error para encontrar la mejor combinación de velocidad de corte, avance y profundidad de corte. Generalmente, se recomienda comenzar con parámetros conservadores e ir incrementándolos gradualmente siempre que el desgaste de la herramienta y el acabado superficial sigan siendo aceptables.
Comparación con otros aceros para herramientas
Para comprender mejor la maquinabilidad del acero para herramientas SKD6, es útil compararlo con otros aceros para herramientas similares.
Acero para herramientas SKD61:Acero para herramientas SKD61es otro acero para herramientas popular para trabajos en caliente. En comparación con SKD6, SKD61 tiene una maquinabilidad relativamente mejor. Esto se debe a que su composición química y tratamiento térmico dan como resultado un menor contenido de carburo y una microestructura más uniforme, lo que reduce el desgaste de la herramienta durante el mecanizado.
Acero para herramientas SKD5:Acero para herramientas SKD5También es un acero para herramientas de trabajo en caliente. SKD5 normalmente tiene una composición de aleación y propiedades mecánicas diferentes en comparación con SKD6. En términos de maquinabilidad, SKD5 puede tener sus propias ventajas y desafíos. Sin embargo, en general, la alta dureza y el contenido de carburo del SKD6 lo hacen relativamente más difícil de mecanizar en comparación con algunas aplicaciones del SKD5.
1.2888 Acero para herramientas:1.2888 Acero para herramientastiene sus características únicas. Puede ofrecer una mejor maquinabilidad en ciertos aspectos, como un menor desgaste de la herramienta en algunas operaciones de mecanizado, ya que sus propiedades químicas y físicas son diferentes a las del SKD6. Sin embargo, la comparación de maquinabilidad específica depende de los requisitos y condiciones exactos de mecanizado.
Conclusión
En conclusión, el acero para herramientas SKD6 no se considera un acero fácil de mecanizar debido a su alta dureza, contenido de carburo y generación de calor durante el mecanizado. Sin embargo, con el uso de herramientas de corte adecuadas, un tratamiento térmico adecuado, la aplicación de fluidos de corte y la optimización de los parámetros de mecanizado, es posible lograr un mecanizado eficiente y de alta calidad.
Si está considerando utilizar acero para herramientas SKD6 para sus aplicaciones y tiene preguntas sobre su maquinabilidad u otros aspectos, estamos aquí para ayudarlo. Podemos brindarle el soporte técnico necesario y productos de acero para herramientas SKD6 de alta calidad. No dude en comunicarse con nosotros para obtener más información y analizar sus necesidades de adquisiciones.
Referencias
- "Manual de acero para herramientas" de ASM International
- "Mecanizado de metales: introducción a la CIENCIA y la INGENIERÍA del corte" por Paul K. Wright


